Hängt an einer Person
Das Wissen über Rüsten, Schnittwerte und Spannlagen steckt in der Erfahrung weniger Kalkulatoren. Sind sie ausgelastet oder im Urlaub, bleiben Anfragen liegen.
Für Lohnfertiger und Maschinenbauer, die selbst drehen und fräsen. Der Quoter erkennt Bohrungen, Gewinde, Taschen und Aufspannungen, wählt die passende Maschine Ihres Parks und rechnet die Zeit je Arbeitsgang, mit Formel, Werkzeug und Schnittwerten.
Lassen Sie uns schauen, wie das bei Ihnen aussehen kann.
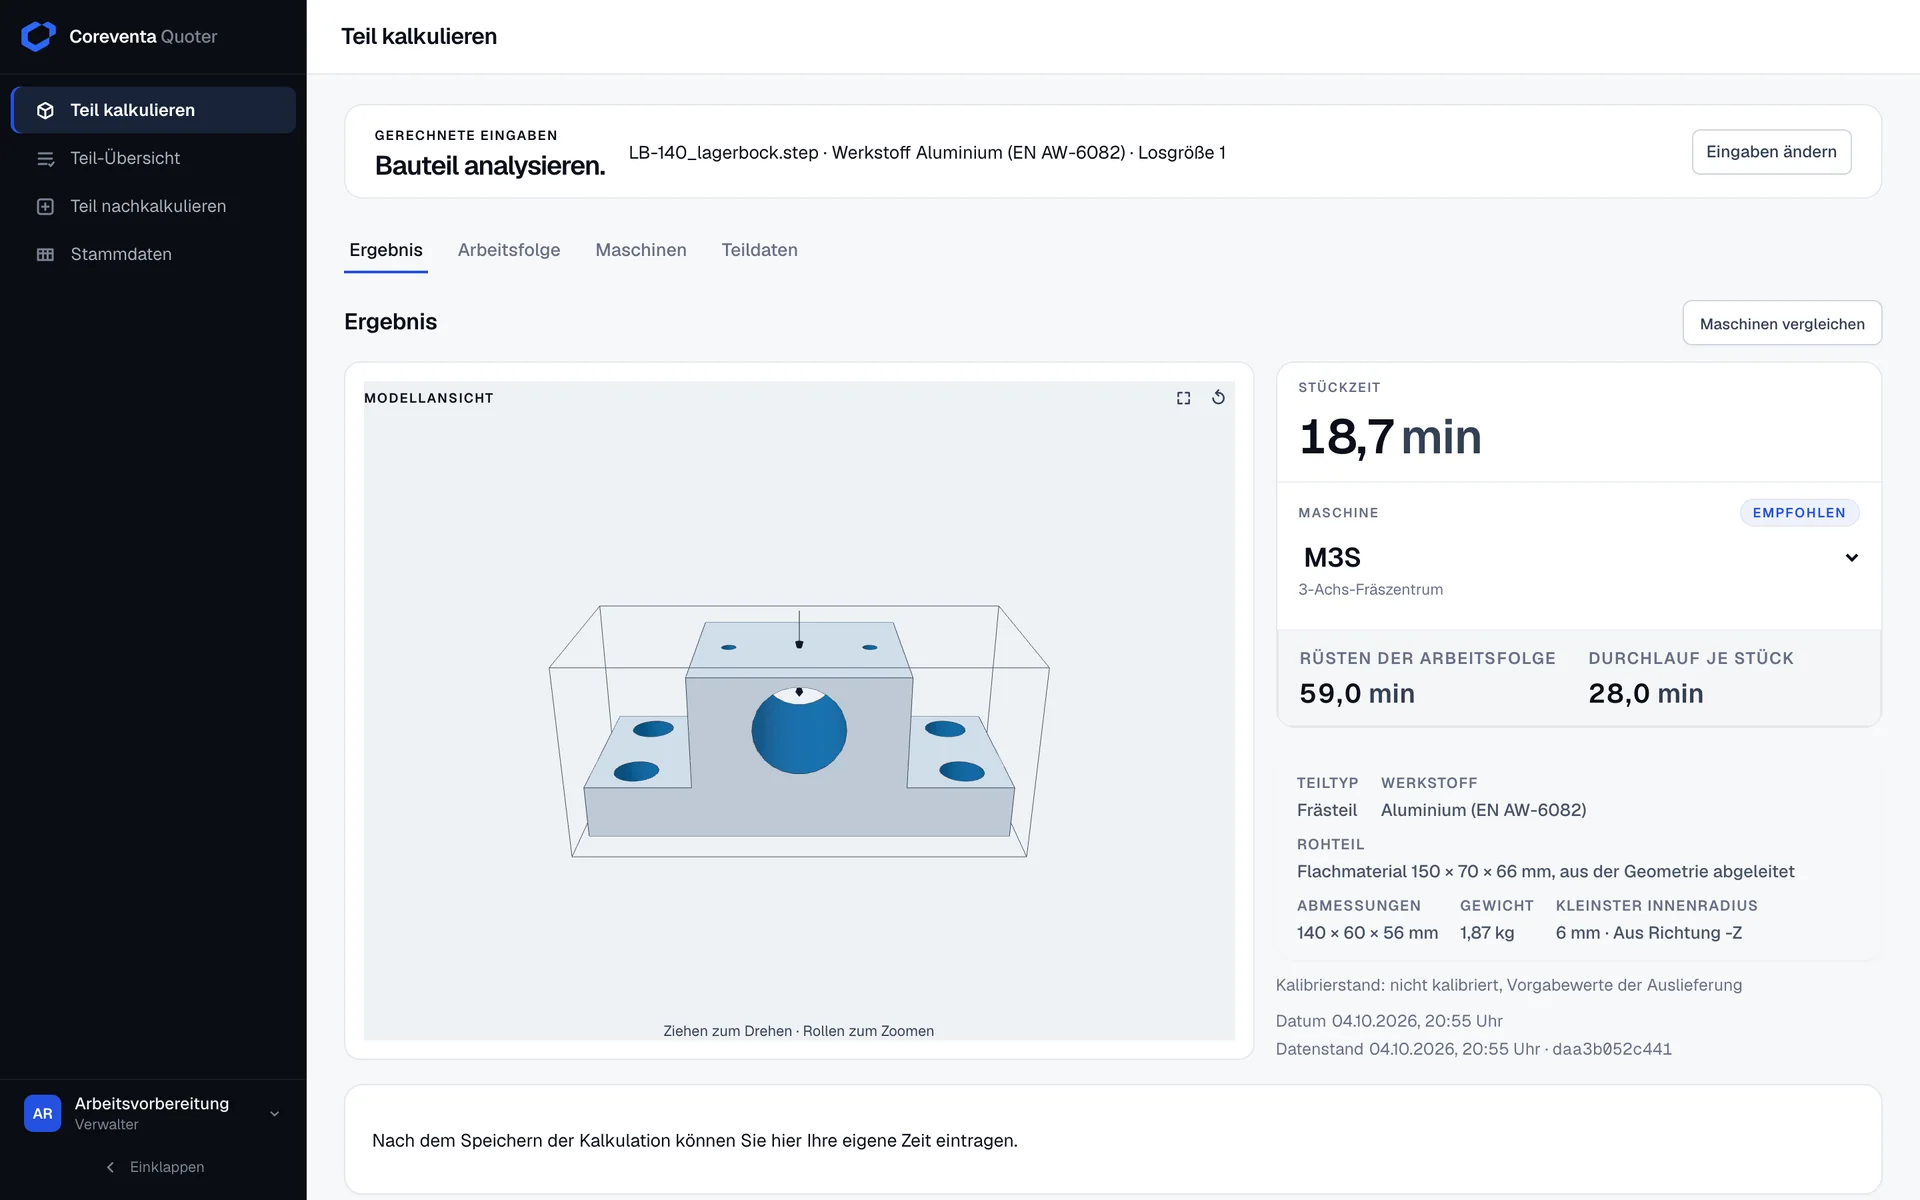
Der Coreventa Quoter für die Fertigung berechnet aus einer STEP-Datei die Fertigungszeit je Maschine und Arbeitsgang. Er erkennt Bohrungen, Gewinde, Taschen und Aufspannungen, wählt passende Maschinen aus Ihrem Park und rechnet Rüst- und Stückzeit mit Formel, Werkzeug und Schnittwerten. Mit Ihren Stundensätzen werden daraus Kosten je Stück und Los. Kalibriert wird typischerweise an 10 bis 15 Ihrer abgeschlossenen Aufträge.
Mehr dazu:Fertigungszeit aus der STEP-Datei ermittelnCNC-Kalkulation aus CAD automatisierenROI-Rechner für die FertigungLeitfaden Angebotsautomatisierung
Ausgangslage
Das Wissen über Rüsten, Schnittwerte und Spannlagen steckt in der Erfahrung weniger Kalkulatoren. Sind sie ausgelastet oder im Urlaub, bleiben Anfragen liegen.
Zeichnung lesen, Arbeitsfolge überlegen, Zeiten ansetzen: Das bindet Stunden je Woche, auch für Angebote, die nie zum Auftrag werden.
Ohne gemeinsame Rechengrundlage schwanken die Ergebnisse. Ob ein Auftrag Geld verdient hat, zeigt sich oft erst in der Nachkalkulation.
So funktioniert es
Datei ablegen, Werkstoff wählen, fertig. Das Rohteil leitet der Quoter aus der Geometrie ab. Sie können es jederzeit überstimmen, als Standardhalbzeug oder als Sägezuschnitt.
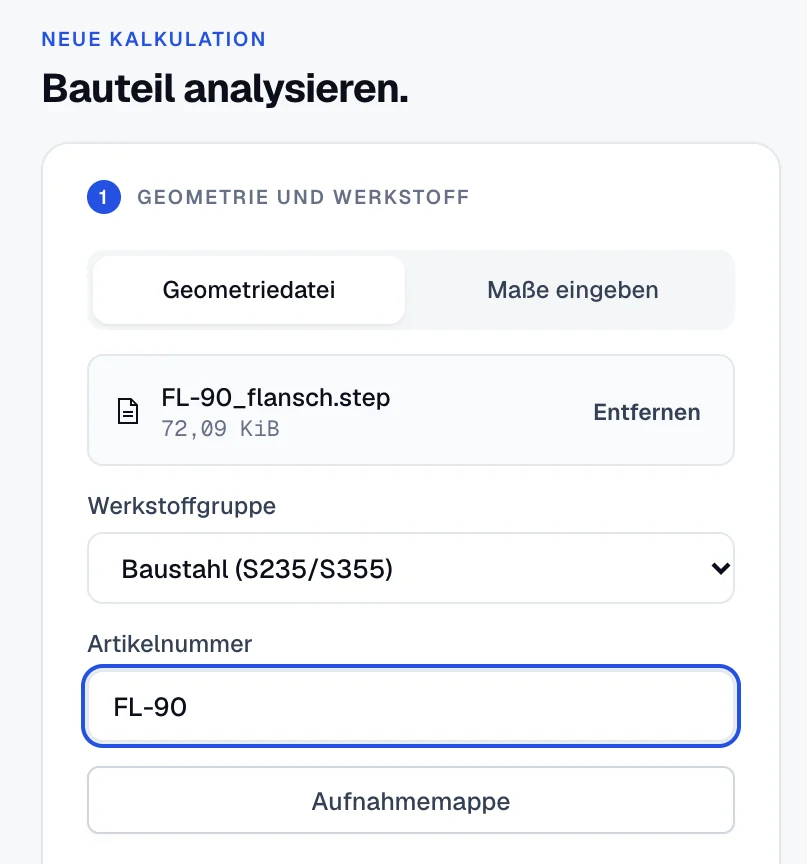
Bohrungen mit Durchmesser und Tiefe, Senkungen, Kernlöcher für Gewinde, Taschen, Aufspannrichtungen und ob es ein Dreh- oder Frästeil ist. Je Bohrung fragt der Quoter Gewinde und Toleranz ab.
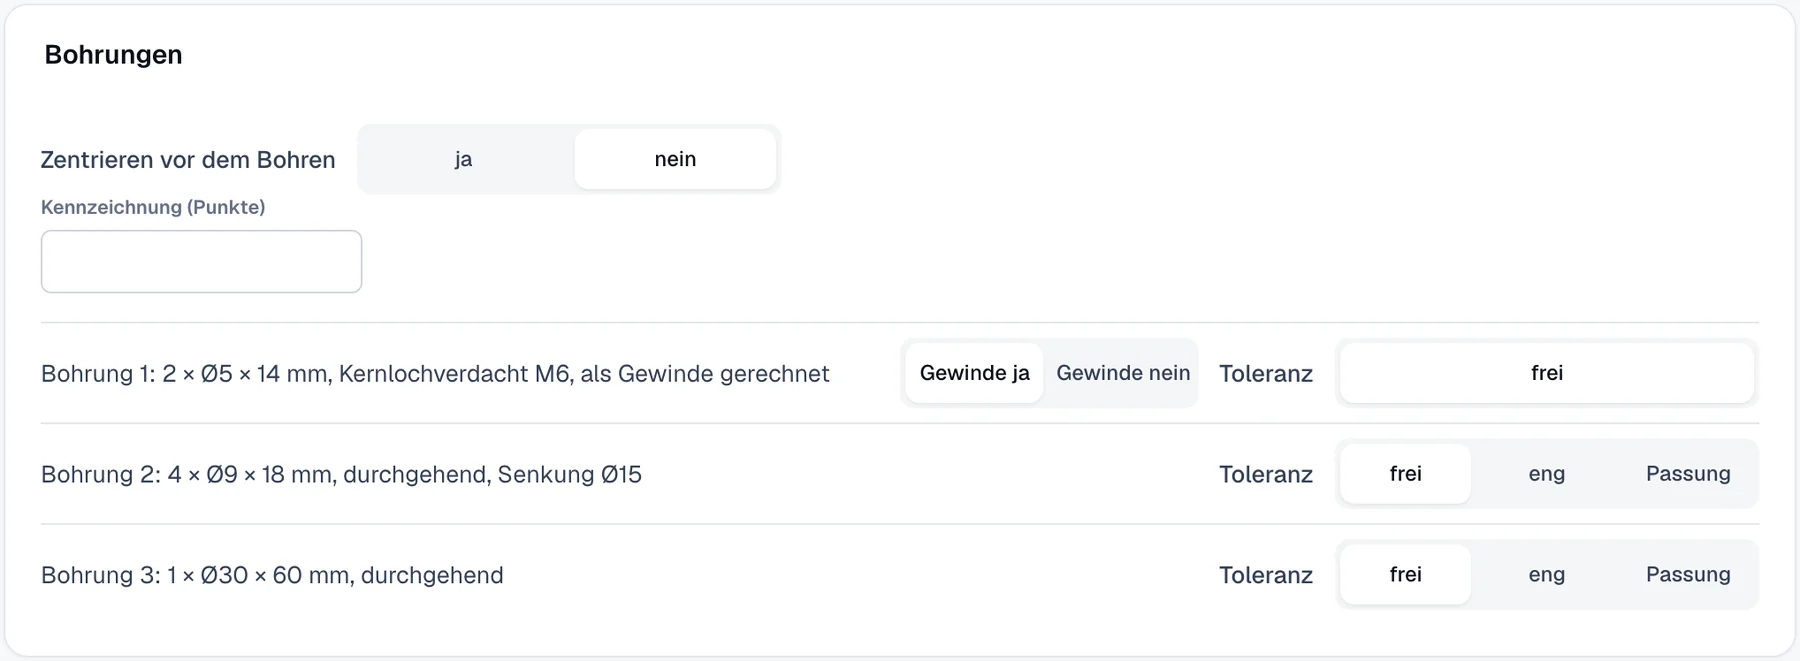
Für jede geeignete Maschine Ihres Parks: Stückzeit, Rüsten und Durchlauf. Dazu die Arbeitsfolge, die Herleitung je Schritt und die Zeit je Werkzeug.
Live-Demo
Wählen Sie ein Teil und ändern Sie Werkstoff, Losgröße, Toleranz und Gewinde. Alle Zahlen hat der echte Rechenkern des Quoters vorab gerechnet. Die Demo zeigt sie so, wie die Ergebnisseite sie anzeigt, mit Herleitung je Schritt und Zeit je Werkzeug.
Demo mit Beispielteilen und Beispielwerten. Im Betrieb rechnet der Quoter mit Ihren Maschinen und Werten. Ändern Sie Werkstoff, Losgröße, Maschine und Sätze, der Quoter rechnet mit. Mehr zum Thema Frästeile
Modellansicht
Modell wird geladen
Beispieldaten werden geladen.
Grundplatte mit Bock, Lagerbohrung quer, vier Senkbohrungen, zwei Gewinde, Entlastungstasche unten. Abmessungen 140 × 60 × 56 mm, Volumen 249,1 cm³. Rohteil 150 × 70 × 66 mm, 1,87 kg. Erkannt: 7 Bohrungen, davon 2 mit Gewinde (M6). Toleranz frei, Losgröße 1.
| Arbeitsgang | Maschine | Zeit je Stück | Rüsten |
|---|---|---|---|
| 1. Ablängen auf der Säge | Bandsäge | 2,4 min | 5,0 min |
| 2. Fräsen, Aufspannung 1 von 3 | 3-Achs-Fräszentrum | 6,2 min | 52,0 min |
| 3. Fräsen, Aufspannung 2 von 3 | 3-Achs-Fräszentrum | 6,2 min | keins |
| 4. Fräsen, Aufspannung 3 von 3 | 3-Achs-Fräszentrum | 6,3 min | keins |
| 5. Entgraten auf dem Entgratplatz | Entgratplatz | 6,9 min | 2,0 min |
| Durchlauf je Stück über alle Arbeitsgänge | 28,0 min | 59,0 min | |
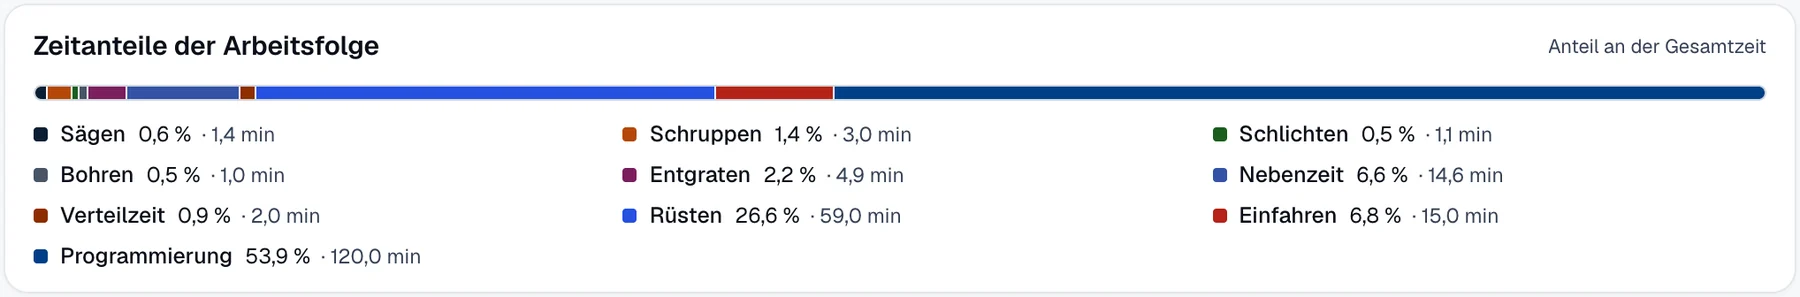
Hauptmaschine: 3-Achs-Fräszentrum, Stückzeit 18,7 min. Einmalig je Los kommen Einfahren (15,0 min) und Programmierung (120,0 min) dazu. Jede Zeit ist in der Demo bis zur Formel aufgeschlüsselt.
| Maschine | Zeit je Stück | Rüsten |
|---|---|---|
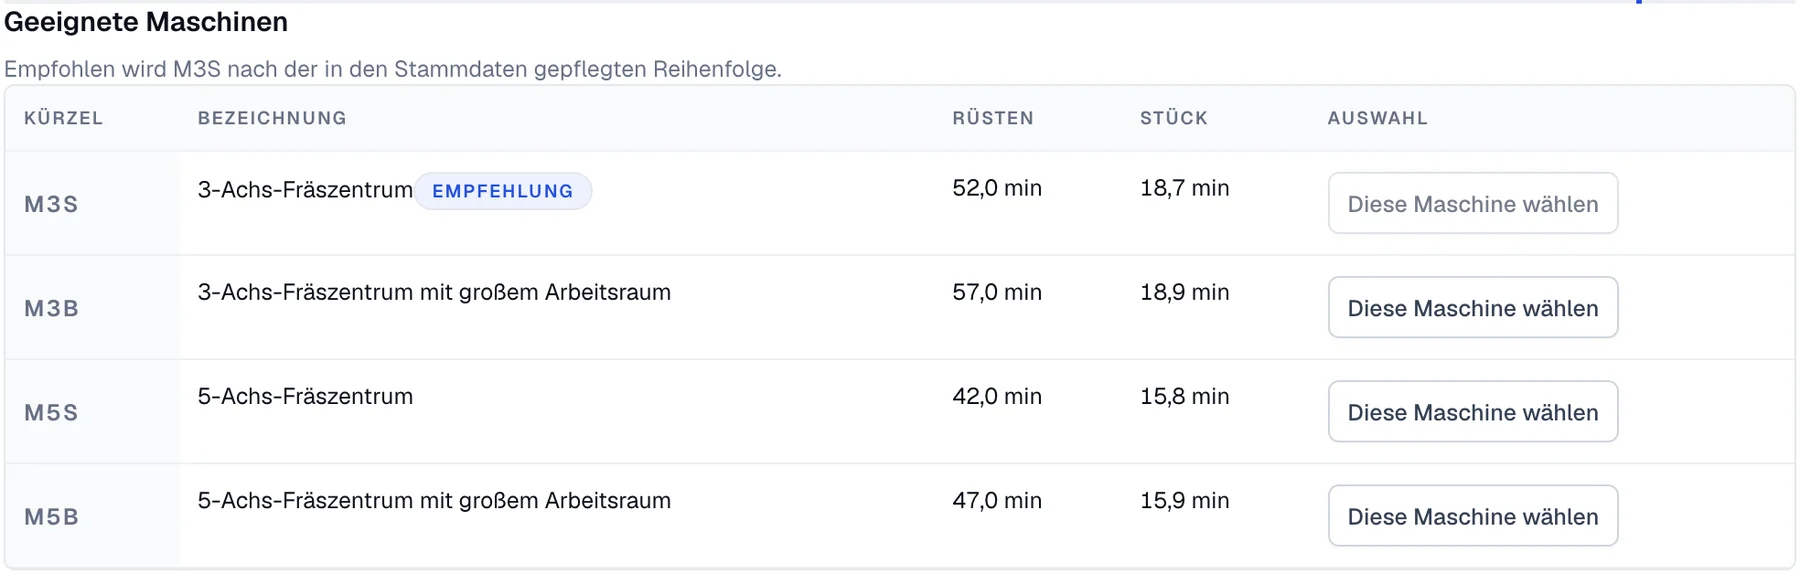
| 3-Achs-Fräszentrum (empfohlen nach Ihrer Rangfolge) | 18,7 min | 52,0 min |
| 3-Achs-Fräszentrum mit großem Arbeitsraum | 18,9 min | 57,0 min |
| 5-Achs-Fräszentrum | 15,8 min | 42,0 min |
| 5-Achs-Fräszentrum mit großem Arbeitsraum | 15,9 min | 47,0 min |
Drehteil mit Nabe, Durchgangsbohrung, Lochkreis mit sechs Bohrungen und einer Querbohrung mit Gewinde. Abmessungen 90 × 90 × 40 mm, Volumen 106,5 cm³. Rohteil 45 × 93 × 93 mm, 2,40 kg. Erkannt: 8 Bohrungen, davon 1 mit Gewinde (M6). Toleranz frei, Losgröße 1.
| Arbeitsgang | Maschine | Zeit je Stück | Rüsten |
|---|---|---|---|
| 1. Drehen, Aufspannung 1 von 2 | CNC-Drehzentrum | 6,2 min | 33,0 min |
| 2. Drehen, Aufspannung 2 von 2 | CNC-Drehzentrum | 6,1 min | keins |
| 3. Querbearbeitung fräsen und bohren, Aufspannung 1 von 2 | 3-Achs-Fräszentrum | 4,0 min | 33,0 min |
| 4. Querbearbeitung fräsen und bohren, Aufspannung 2 von 2 | 3-Achs-Fräszentrum | 4,0 min | keins |
| 5. Entgraten auf dem Entgratplatz | Entgratplatz | 6,2 min | 2,0 min |
| Durchlauf je Stück über alle Arbeitsgänge | 26,5 min | 68,0 min | |
Hauptmaschine: CNC-Drehzentrum, Stückzeit 12,3 min. Einmalig je Los kommen Einfahren (30,0 min) und Programmierung (105,0 min) dazu. Jede Zeit ist in der Demo bis zur Formel aufgeschlüsselt.
| Maschine | Zeit je Stück | Rüsten |
|---|---|---|
| CNC-Drehzentrum (empfohlen nach Ihrer Rangfolge) | 12,3 min | 33,0 min |
| CNC-Drehzentrum für große Durchmesser | 12,3 min | 38,0 min |
Abgesetzte Welle mit Einstich für Sicherungsring, Querbohrung für Spannstift und Zentrumsgewinde. Abmessungen 160 × 30 × 30 mm, Volumen 83,5 cm³. Rohteil 165 × 33 × 33 mm, 1,11 kg. Erkannt: 2 Bohrungen, davon 1 mit Gewinde (M8). Toleranz frei, Losgröße 1.
| Arbeitsgang | Maschine | Zeit je Stück | Rüsten |
|---|---|---|---|
| 1. Drehen, Aufspannung 1 von 2 | CNC-Drehzentrum | 6,3 min | 34,0 min |
| 2. Drehen, Aufspannung 2 von 2 | CNC-Drehzentrum | 6,3 min | keins |
| 3. Querbearbeitung fräsen und bohren, Aufspannung 1 von 1 | 3-Achs-Fräszentrum mit großem Arbeitsraum | 3,2 min | 21,0 min |
| 4. Entgraten auf dem Entgratplatz | Entgratplatz | 4,2 min | 2,0 min |
| Durchlauf je Stück über alle Arbeitsgänge | 20,0 min | 57,0 min | |
Hauptmaschine: CNC-Drehzentrum, Stückzeit 12,6 min. Einmalig je Los kommen Einfahren (30,0 min) und Programmierung (75,0 min) dazu. Jede Zeit ist in der Demo bis zur Formel aufgeschlüsselt.
| Maschine | Zeit je Stück | Rüsten |
|---|---|---|
| CNC-Drehzentrum (empfohlen nach Ihrer Rangfolge) | 12,6 min | 34,0 min |
| CNC-Drehzentrum für große Durchmesser | 12,6 min | 39,0 min |
Erfundene Beispielteile, gerechnet vom echten Rechenkern mit den Werten der Stammdaten-Vorlage. In Ihrem Betrieb rechnet der Quoter mit Ihren Maschinen und wird an Ihren abgeschlossenen Aufträgen kalibriert.
Nachvollziehbar
Der Quoter ist keine Schätzung aus einer Blackbox. Jede Zeit setzt sich aus Posten zusammen, und jeder Posten zeigt, wie er entstanden ist.
Mehr zur Methode: Fertigungszeit aus der STEP-Datei ermitteln, Schritt für Schritt am Lagerbock · Ratgeber CNC-Kalkulation aus CAD
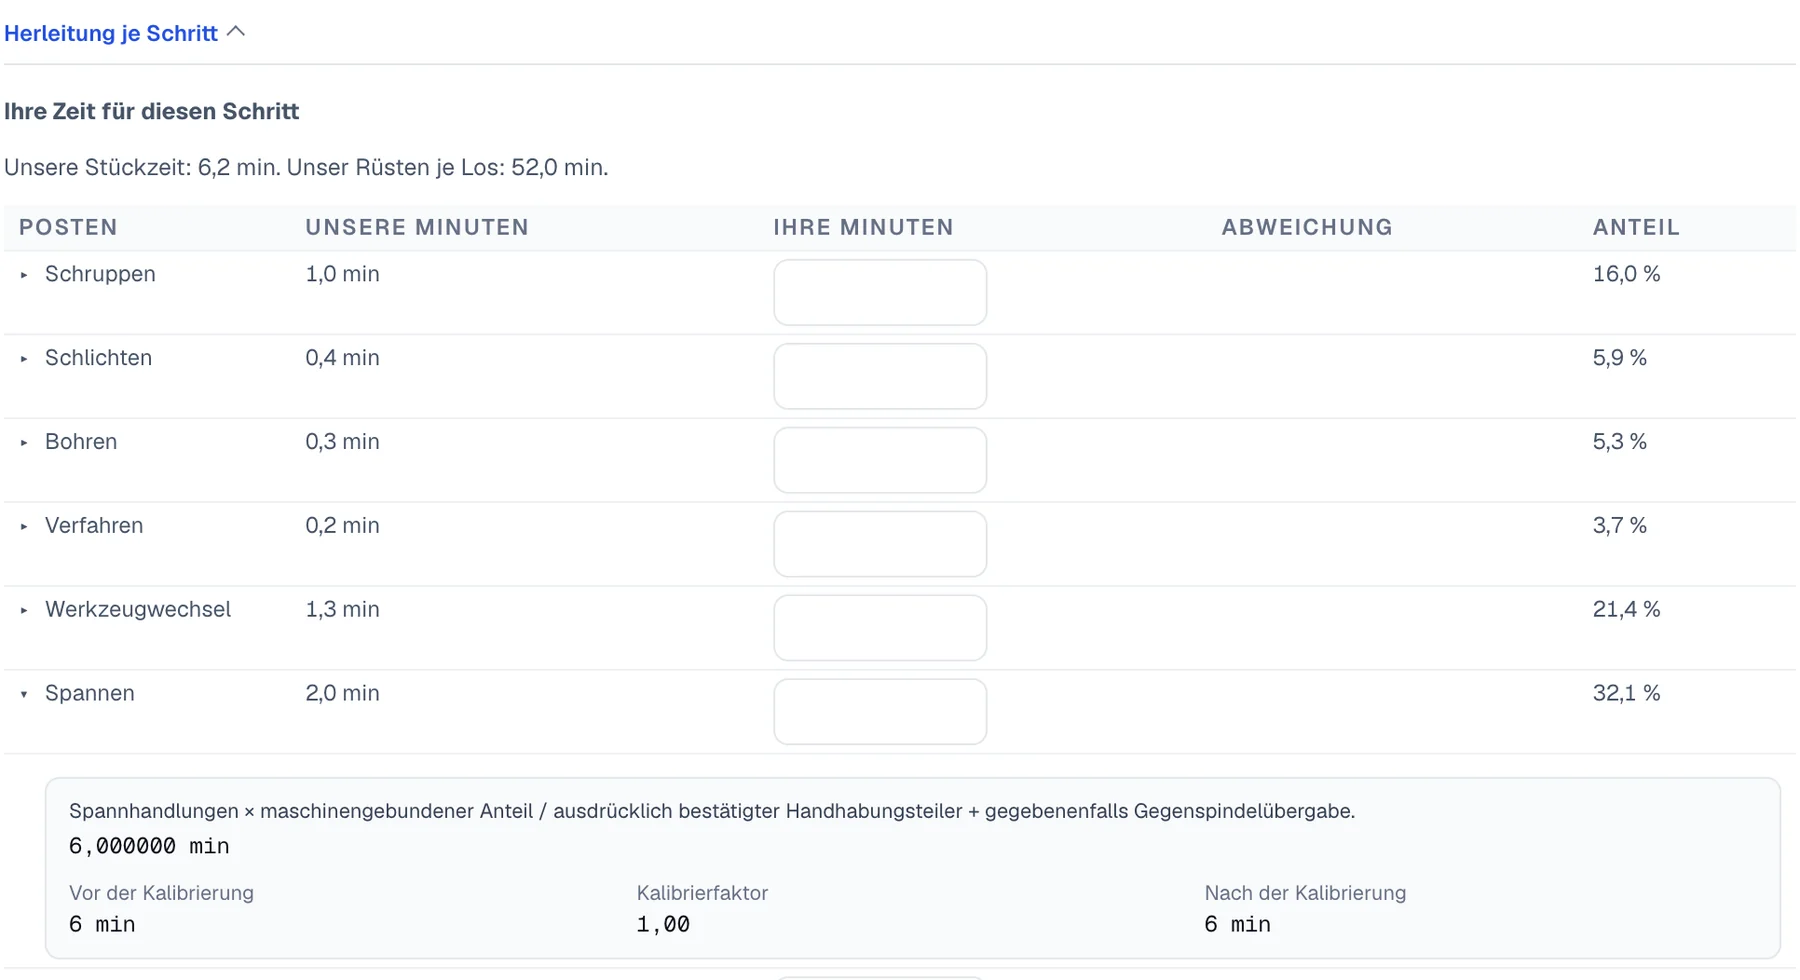
Je Arbeitsschritt sehen Sie die Posten: Schruppen, Schlichten, Bohren, Verfahren, Werkzeugwechsel, Spannen, Verteilzeit. Ein Klick zeigt Formel und eingesetzte Werte.
Der Balken teilt die Zeit in Bearbeitung, Nebenzeit, Rüsten, Einfahren und Programmieren. So sehen Sie, ob ein Angebot an der Bearbeitung hängt oder an den Einmalzeiten, und wie die Losgröße das verschiebt.
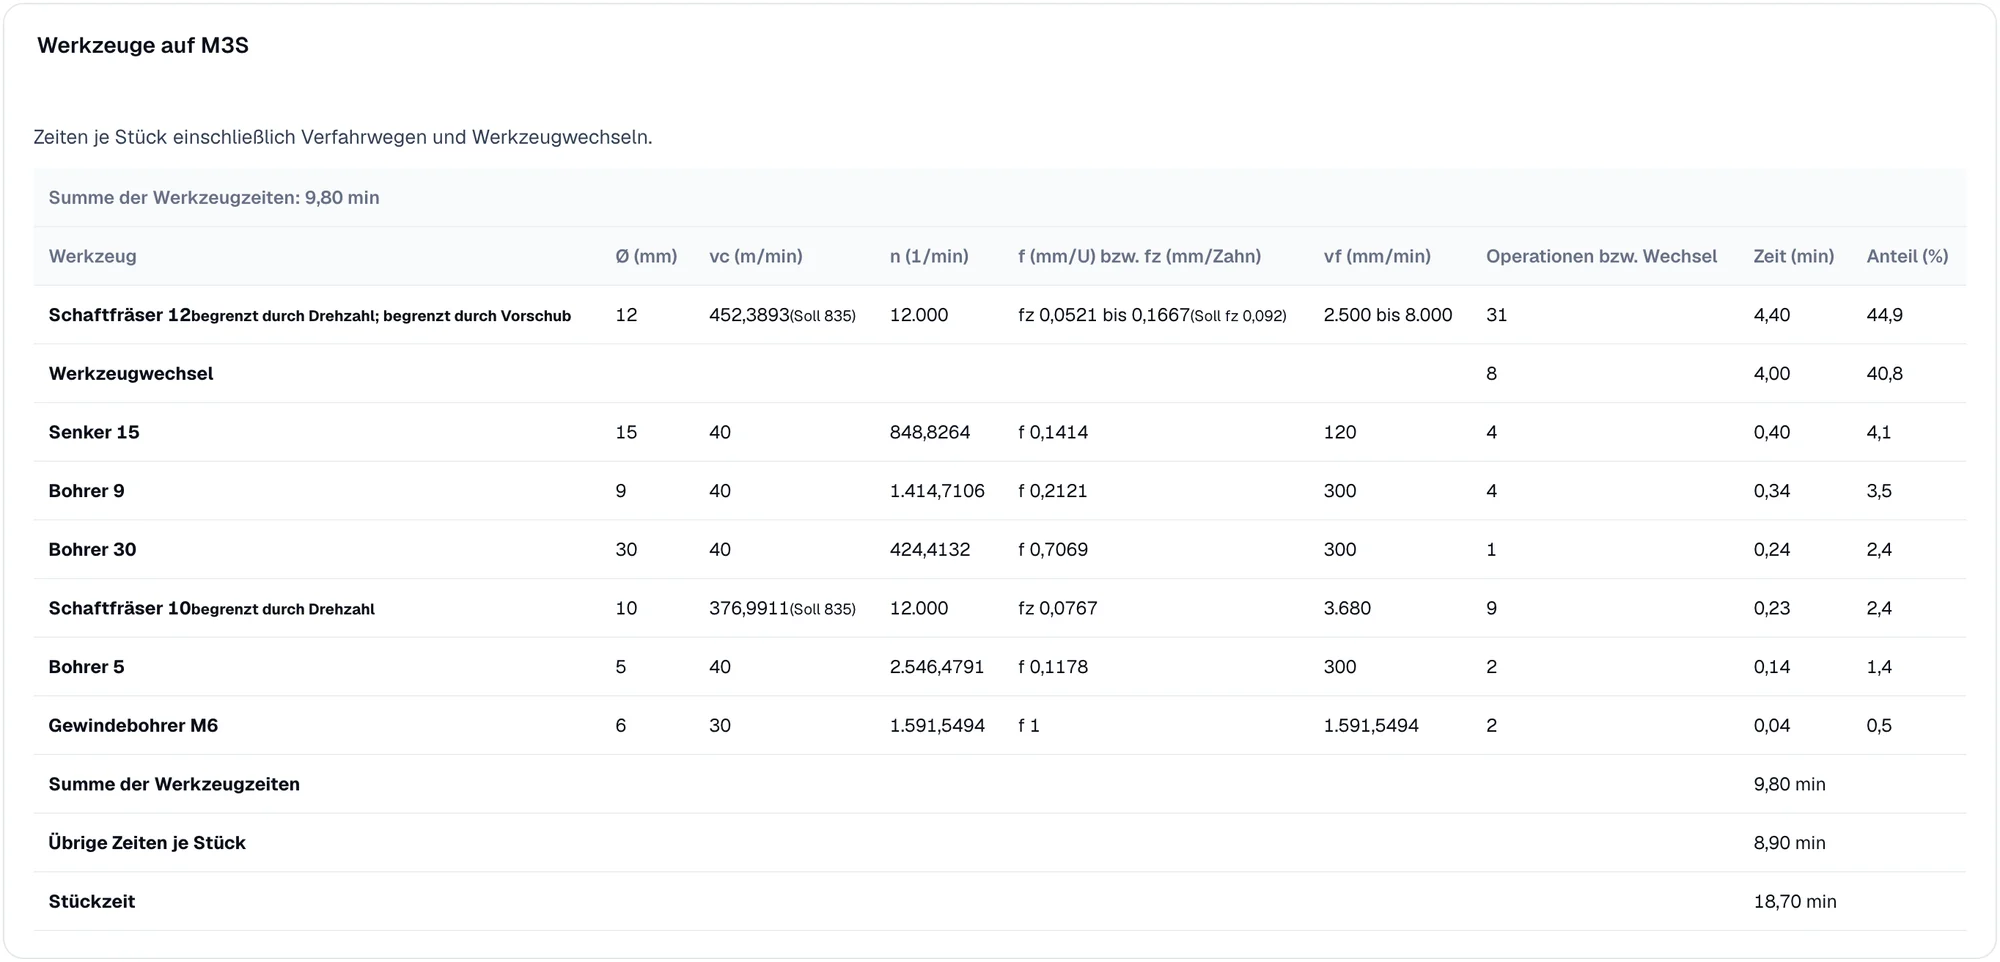
Durchmesser, Schnittgeschwindigkeit, Drehzahl, Vorschub und Zeit je Werkzeug. Begrenzt die Maschine Drehzahl oder Vorschub, steht der Sollwert daneben, damit Sie sehen, warum eine Zeit so ist, wie sie ist.
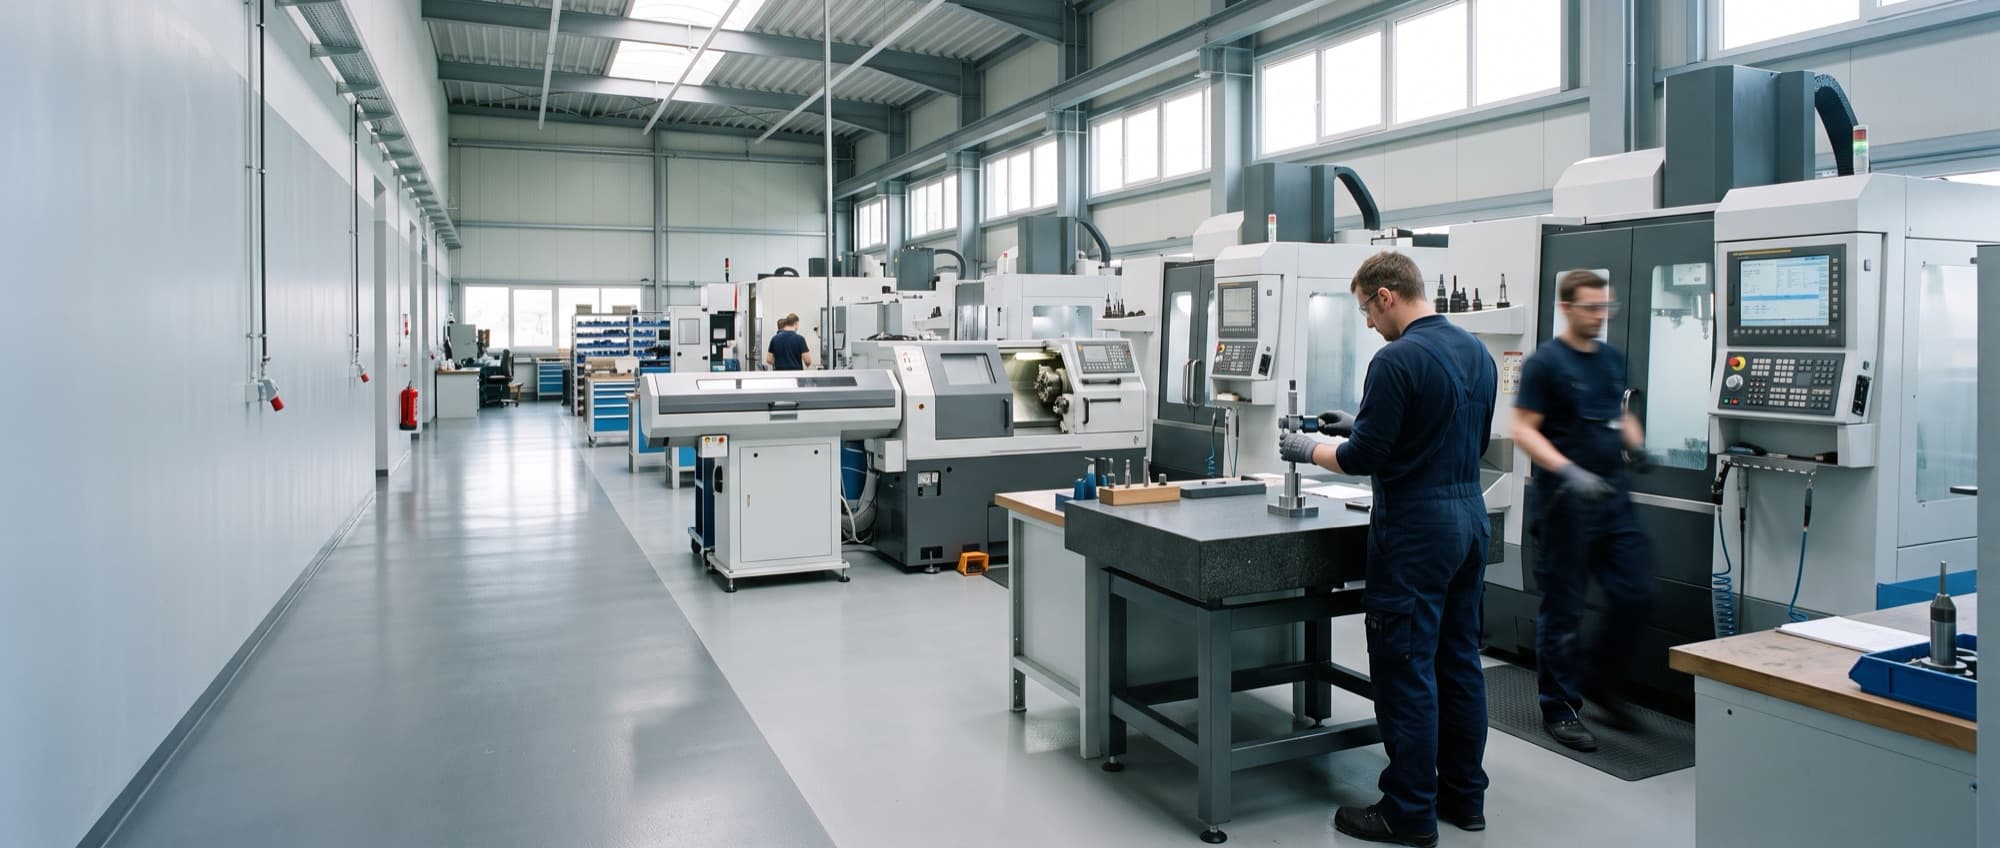
Der Quoter rechnet nicht mit Tabellenbuchwerten, sondern mit Ihrem Maschinenpark, Ihren Werkstoffen und Ihren Rüstzeiten.
Kalibrierung
Der Quoter rechnet mit Ihrem Betrieb, und er bleibt nicht stehen: Was Ihre Fertigung tatsächlich braucht, fließt zurück in die Rechnung, Maschine für Maschine und Posten für Posten.
Stufe 1 · Vor dem Start
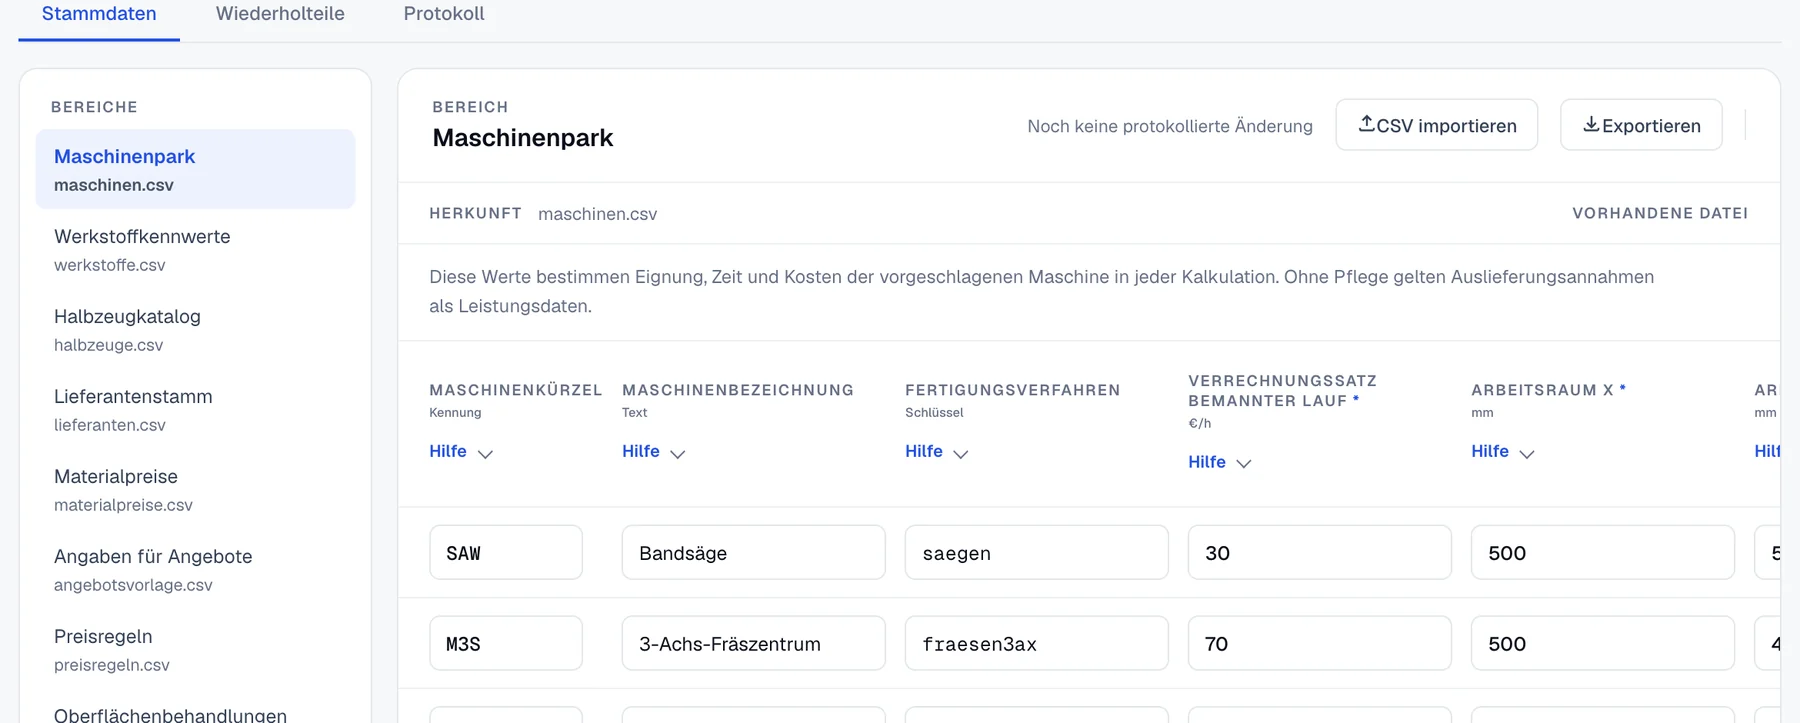
Maschinenpark mit Arbeitsraum, Drehzahl, Vorschub und Stundensatz, dazu Werkstoffkennwerte, Halbzeuge, Rüst- und Nebenzeiten. Wir nehmen die Werte gemeinsam mit Ihnen auf, per Aufnahmemappe oder direkt im Editor. Jede Änderung wird mit Benutzer und Zeitpunkt protokolliert.
Stufe 2 · Vor dem ersten Angebot
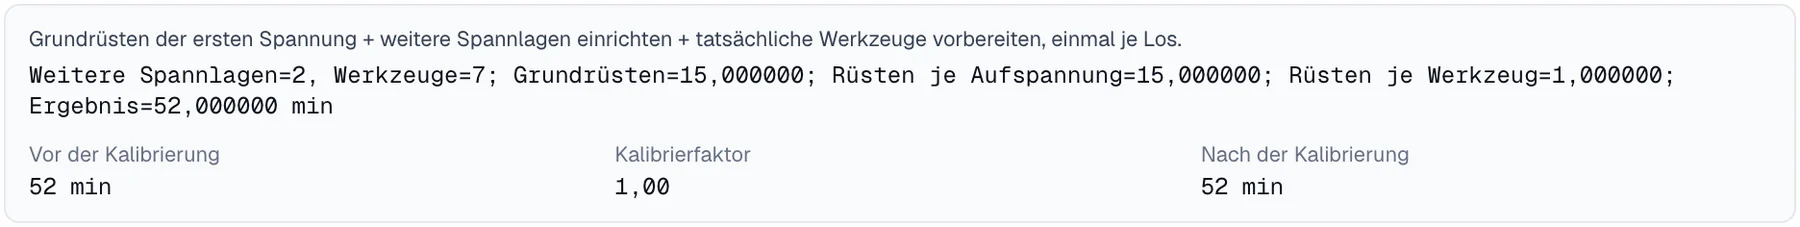
Für die erste Kalibrierung rechnen wir typischerweise zehn bis fünfzehn Ihrer abgeschlossenen Aufträge mit 3D-Datei und gemessener Zeit nach. Daraus entstehen Kalibrierfaktoren je Maschine, getrennt für Hauptzeit, Nebenzeit, Rüsten und Programmieren. Jede Herleitung zeigt danach drei Werte: vor der Kalibrierung, den Faktor und das Ergebnis.
Stufe 3 · Im Betrieb
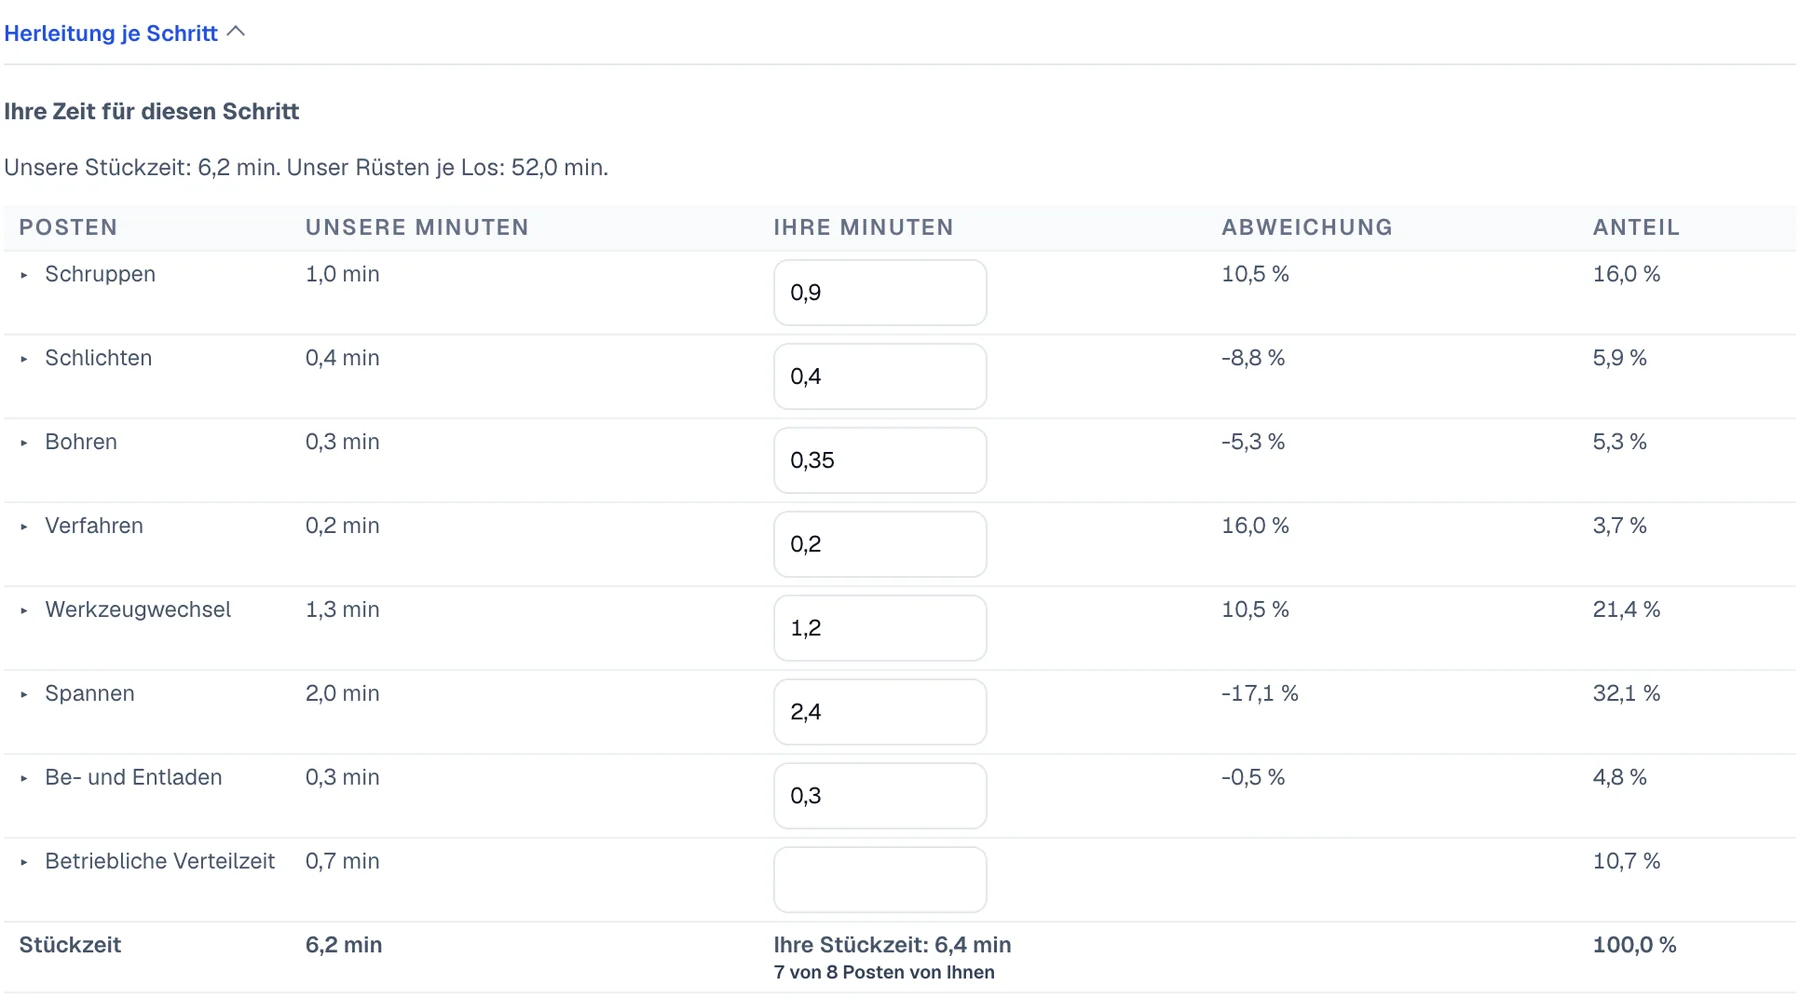
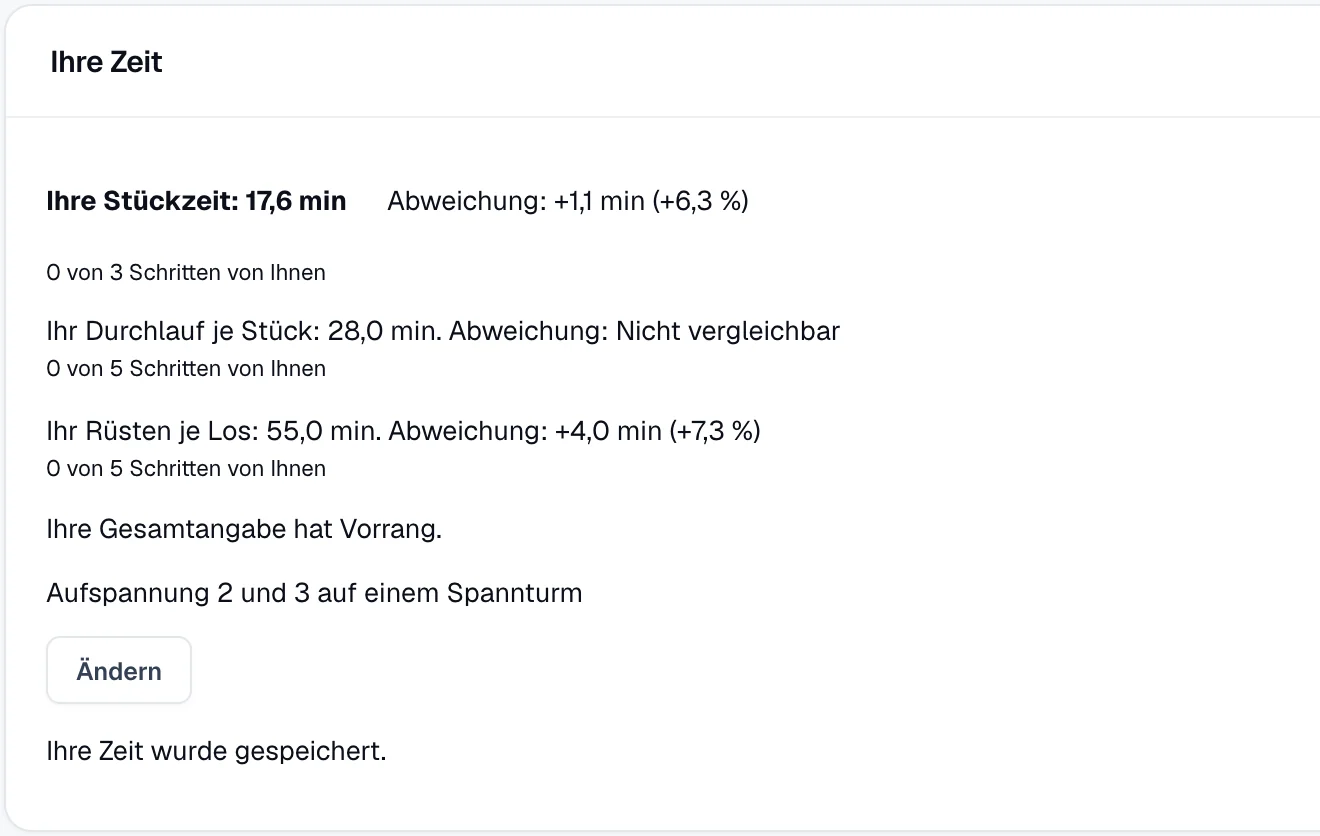
Nach der Fertigung tragen Sie Ihre Zeit ein, für das ganze Teil oder je Arbeitsschritt bis auf den einzelnen Posten. Der Quoter zeigt die Abweichung sofort: Liegt es am Spannen, am Werkzeugwechsel oder am Schruppen.
Aus den gesammelten Ist-Zeiten führen wir die Faktoren nach, in kleinen, begrenzten Schritten, damit ein einzelner Ausreißer nichts verstellt. Größere Abweichungen werden gemeldet und nicht still übernommen.
Pilot
Wir nehmen Ihre Maschinen, Werkzeuge, Werkstoffe, Rüstwerte und Stundensätze mit Ihnen auf, vor Ort oder per Video, mit einer vorbereiteten Aufnahmemappe.
Für die erste Kalibrierung arbeiten wir typischerweise mit zehn bis fünfzehn abgeschlossenen Aufträgen mit 3D-Datei und gemessener Zeit. Wir kalibrieren darauf und zeigen Ihnen Teil für Teil, wie nah die Rechnung an Ihren Zahlen liegt.
Sie bekommen eine eigene, getrennte Instanz für Ihren Betrieb, erreichbar im Browser. Für die Verarbeitung schließen wir einen Vertrag zur Auftragsverarbeitung.
Ihre Ist-Zeiten fließen zurück. Die Faktoren werden nachgeführt, und Sie sehen je Maschine, wo die Rechnung steht.
ROI-Rechner
Teile pro Woche, Minuten je Kalkulation, Stundensatz: Der ROI-Rechner zeigt mit Ihren Zahlen, wie viel Zeit der Quoter freimachen kann.
Fragen
STEP und STP für Dreh- und Frästeile, DXF für Flachteile mit Angabe der Dicke. Drehteile ohne 3D-Datei können Sie auch über ihre Absätze als Maße eingeben.
Sägen, Drehen, Fräsen auf 3- und 5-Achs-Maschinen und Entgraten, einschließlich der Querbearbeitung an Drehteilen. Oberflächenbehandlungen und Fremdverfahren führen Sie als eigene Posten mit Zeit und Kosten. Schleifen, Erodieren und Härten rechnet der Quoter nicht.
Das hängt von Ihren Stammdaten und von der Kalibrierung ab. Wir versprechen vorab keine Prozentzahl. Wir messen die Abweichung an Ihren abgeschlossenen Aufträgen und zeigen sie Ihnen, bevor Sie das erste Angebot damit schreiben.
Maschine, Rohteil, Teile je Aufspannung, Zentrieren sowie Gewinde und Toleranz je Bohrung lassen sich ändern, die Zeit wird sofort neu gerechnet. Das Ergebnis ist ein Richtwert für Ihre Entscheidung, die Verantwortung für das Angebot bleibt bei Ihnen.
Kosten aus Ihren Maschinensätzen, Materialkosten aus dem Rohteil, eine Losstaffel, die Durchlaufzeit in Arbeitstagen und einen Ausdruck der Kalkulation. Gespeicherte Kalkulationen finden Sie in der Teil-Übersicht wieder.
Jeder Betrieb bekommt eine eigene, getrennte Instanz. Für die Verarbeitung Ihrer Daten schließen wir einen Vertrag zur Auftragsverarbeitung. Die Demo auf dieser Seite läuft vollständig in Ihrem Browser und sendet nichts.
Im Pilotgespräch klären wir, ob der Quoter zu Ihren Teilen und Maschinen passt und welche Daten für die Aufnahme nötig sind. Bringen Sie gern eine STEP-Datei aus Ihrem Alltag mit.
Matthis KrohGründer von Coreventa, Ihr Ansprechpartner für das erste Gespräch
+49 158 88648268 · matthis@coreventa.de