Methodik · Fertigung
Fertigungszeit aus der STEP-Datei ermitteln
Die Methodik an einem Beispielteil aus unserer Demo: was der Quoter aus der Geometrie eines Lagerbocks erkennt, wie daraus je Maschine Rüst- und Stückzeit werden, wie die Rechnung an Ihren Aufträgen kalibriert wird und was in keiner STEP-Datei steht.
Lässt sich eine CAD-Datei einlesen und die Fertigungszeit automatisch berechnen? Ja, für alles, was in der Geometrie steckt. Der Weg hat vier Schritte: Geometrie erkennen, Arbeitsfolge und Maschine planen, die Zeit je Posten aus Werkzeugweg, Schnittwerten und Ihren Rüst- und Nebenzeiten rechnen, und das Ganze an Ihren abgeschlossenen Aufträgen kalibrieren. Was nicht in der Datei steht, wird abgefragt statt angenommen.
Diese Seite geht den Weg an einem konkreten Teil durch, mit den Zahlen, die der Rechenkern des Quoters dafür liefert. Warum sich das lohnt und was die Einführung braucht, steht im Ratgeber zur CNC-Kalkulation. Selbst ausprobieren können Sie es in der Live-Demo des Quoters für die Fertigung.
Welches Teil rechnen wir?
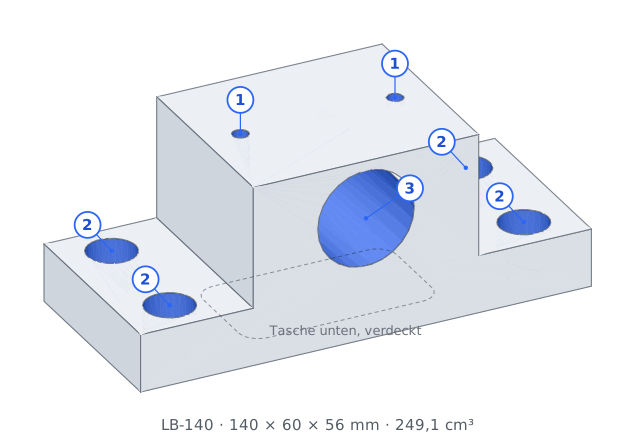
Wir rechnen den Lagerbock LB-140: eine Grundplatte mit Bock, quer durch den Bock eine Lagerbohrung, vier Senkbohrungen in der Platte, zwei Kernlöcher oben und eine Entlastungstasche auf der Unterseite. Die Datei heißt LB-140_lagerbock.step. Als Werkstoff nehmen wir zunächst Aluminium EN AW-6082 an.
Alle Zeiten auf dieser Seite hat der Rechenkern des Quoters gerechnet, mit den Werten der Stammdaten-Vorlage: Beispielmaschinen, Beispielwerte für Rüsten und Nebenzeiten. Kalibriert ist nichts, der Faktor steht überall auf 1,00. Im Betrieb rechnet der Quoter mit Ihren Maschinen und Ihren Werten.
Was erkennt der Quoter aus der Geometrie?
| Merkmal | Am Lagerbock | Woher |
|---|---|---|
| Teiltyp | Frästeil | keine Drehachse, prismatische Flächen |
| Abmessungen | 140 × 60 × 56 mm | Hüllquader des Modells |
| Volumen | 249,1 cm³ | aus dem Volumenmodell |
| Rohteil | Flachmaterial 150 × 70 × 66 mm | Hüllquader plus Aufmaß, jederzeit änderbar |
| Gewicht des Rohteils | 1,87 kg | 0,693 dm³ × 2,70 kg/dm³ für Aluminium |
| Zerspanvolumen | rund 444 cm³ | Rohteil minus Fertigteil, knapp zwei Drittel |
| Bohrung 1 | 2 × Ø5, 14 mm tief, Sackloch | Durchmesser passt zum Kernloch für M6 |
| Bohrung 2 | 4 × Ø9, durchgehend, Senkung Ø15 | Zylinder- und Senkflächen in der Platte |
| Bohrung 3 | 1 × Ø30, 60 mm, durchgehend | Lagerbohrung quer durch den Bock |
| Tasche | 60 × 34 × 5 mm, unten | ebene Flächen mit Eckradien unter der Auflage |
| Aufspannungen | 3 auf dem 3-Achs-Fräszentrum | aus den Richtungen, aus denen Flächen und Bohrungen erreichbar sind |
Das Zerspanvolumen ist eine gute Plausibilitätszahl, aber keine Zeit. Der Quoter rechnet die Zeit nicht pauschal aus dem Volumen. Er plant je Fläche, Tasche und Bohrung eine Bearbeitung und rechnet deren Werkzeugweg.
Bei Drehteilen kommt die Drehachse dazu. Die Welle WE-160 aus derselben Demo erkennt der Quoter als Drehteil, wählt Rundmaterial Ø33 × 165 mm und rechnet das Drehen in zwei Aufspannungen. Die Querbohrung wird ein eigener Arbeitsgang.
Wie wird aus der Geometrie eine Arbeitsfolge?
Aus Rohteil, Bohrungen und Aufspannungen plant der Quoter die Schritte und verteilt sie auf geeignete Maschinen. Für den Lagerbock in Aluminium, freie Toleranz, mit Gewinde:
| Schritt | Maschine | je Stück | einmal je Los |
|---|---|---|---|
| 1 Ablängen | Bandsäge | 2,4 min | Rüsten 5 min |
| 2 Fräsen, Aufspannung 1 von 3 | 3-Achs-Fräszentrum | 6,2 min | Rüsten 52 min, Einfahren 15 min, Programmieren 120 min |
| 3 Fräsen, Aufspannung 2 von 3 | 3-Achs-Fräszentrum | 6,2 min | in Schritt 2 enthalten |
| 4 Fräsen, Aufspannung 3 von 3 | 3-Achs-Fräszentrum | 6,3 min | in Schritt 2 enthalten |
| 5 Entgraten | Entgratplatz | 6,9 min | Rüsten 2 min |
| Summe | 28,0 min | 194 min |
Die Stückzeit auf der Hauptmaschine beträgt 18,7 min. Die Einmalzeiten zeigen, warum kleine Lose teuer sind: Bei einem Stück stehen 194 Minuten Rüsten, Einfahren und Programmieren gegen 28 Minuten Bearbeitung. Bei 100 Stück verteilen sie sich.
Auch die Einmalzeiten sind hergeleitet, mit den Werten der Vorlage. Rüsten auf dem Fräszentrum: 15 min Grundrüsten, 15 min für jede weitere Spannlage, 1 min je Werkzeug, also 15 + 2 × 15 + 7 × 1 = 52 min. Programmieren: 15 min Grundzeit plus 5 min je Operation. Bei 38 Operationen wären das 205 min, die Obergrenze von 120 min greift.
Woraus besteht die Zeit einer Aufspannung?
Jede Minute setzt sich aus Posten zusammen. Für die erste Aufspannung auf dem 3-Achs-Fräszentrum:
| Posten | Minuten | So entsteht der Wert |
|---|---|---|
| Schruppen | 1,0 | Werkzeugweg der Taschen und Konturen geteilt durch den wirksamen Vorschub |
| Schlichten | 0,4 | Wände und Böden mit 0,2 mm Aufmaß, gleiches Prinzip |
| Bohren | 0,3 | Bohrtiefe plus Spitzenlänge geteilt durch den Bohrvorschub |
| Verfahren | 0,2 | Anfahren, Rückzüge und Verbindungswege |
| Werkzeugwechsel | 1,3 | Wechsel im Arbeitsplan mal Wechselzeit |
| Spannen | 2,0 | Spannhandlungen mal maschinengebundener Anteil |
| Be- und Entladen | 0,3 | Ladehandlungen |
| Verteilzeit | 0,7 | Grundzeit mal betrieblicher Verteilzeitanteil |
| Summe | 6,2 |
Dahinter stehen Werkzeuge und Schnittwerte aus dem Stamm. Ein Beispiel: Der Schaftfräser Ø12 soll Aluminium mit 835 m/min schneiden. Die Maschine schafft aber nur 12.000 Umdrehungen pro Minute, damit sind es 452 m/min. Der Quoter rechnet mit dem, was die Maschine kann, und zeigt den Sollwert daneben.
Genauso nachvollziehbar sind die Schritte außerhalb des Fräszentrums. Sägen: 66 mm Schnitt bei 48 mm/min sind 1,4 min, dazu 1 min Be- und Entladen. Entgraten: 2.474 mm scharfe Kanten bei 500 mm/min sind 4,9 min, dazu 2 min Handhabung.
Welche Maschine schlägt der Quoter vor?
Für jede geeignete Maschine rechnet der Quoter Stückzeit und Rüsten:
| Maschine | Stückzeit | Rüsten |
|---|---|---|
| 3-Achs-Fräszentrum, Empfehlung | 18,7 min | 52 min |
| 3-Achs-Fräszentrum mit großem Arbeitsraum | 18,9 min | 57 min |
| 5-Achs-Fräszentrum | 15,8 min | 42 min |
| 5-Achs-Fräszentrum mit großem Arbeitsraum | 15,9 min | 47 min |
Das 5-Achs-Zentrum ist schneller. Empfohlen wird trotzdem das 3-Achs-Zentrum, weil es in der gepflegten Reihenfolge vorne steht. Ob sich der Wechsel lohnt, entscheidet der Stundensatz, denn die schnellere Maschine ist oft die teurere. Alle Varianten stehen nebeneinander, die Wahl trifft Ihre Arbeitsvorbereitung.
Warum ist das Ergebnis eine Spanne?
Weil drei Angaben in der STEP-Datei fehlen, die die Zeit deutlich verschieben: der Werkstoff, die Toleranz der Lagerbohrung und ob die Kernlöcher ein Gewinde bekommen. Solange sie offen sind, ist die ehrliche Antwort eine Spanne:
| Werkstoff | Stückzeit je nach Toleranz und Gewinde | Rüsten gesamt |
|---|---|---|
| Aluminium EN AW-6082 | 18,1 bis 20,7 min | 58 bis 60 min |
| Baustahl S235/S355 | 28,5 bis 33,3 min | 58 bis 60 min |
| Edelstahl 1.4301 | 44,7 bis 52,0 min | 63 bis 65 min |
Eine Passung an der Lagerbohrung bringt einen zusätzlichen Arbeitsgang: vorbohren auf Ø29,85 und reiben auf Ø30. Das Gewinde M6 in den Kernlöchern kostet rund 0,6 min je Stück, vor allem durch einen weiteren Werkzeugwechsel. Den größten Hebel hat der Werkstoff: In Edelstahl braucht derselbe Lagerbock rund zweieinhalbmal so lange, und der Quoter schlägt das Fräszentrum mit großem Arbeitsraum vor.
Sobald die Angaben feststehen, rechnet der Quoter einen Wert. Wie nah dieser Wert an Ihrer Fertigung liegt, zeigt erst die Kalibrierung.
Wie wird die Rechnung an Ihren Betrieb angepasst?
Mit Ihren Stammdaten und Ihren abgeschlossenen Aufträgen, in drei Stufen:
- Stammdaten eintragen. Maschinen mit Arbeitsraum, Drehzahl, Vorschub und Stundensatz, dazu Werkstoffkennwerte, Halbzeuge, Rüst- und Nebenzeiten. Sie ersetzen die Werte der Vorlage.
- Auf Ihre Aufträge kalibrieren. Für die erste Kalibrierung rechnen wir typischerweise 10 bis 15 Ihrer abgeschlossenen Aufträge mit 3D-Datei und gemessener Zeit nach. Daraus entstehen Kalibrierfaktoren je Maschine, getrennt für Hauptzeit, Nebenzeit, Rüsten und Programmieren. Jede Herleitung zeigt danach drei Werte: vor der Kalibrierung, den Faktor und das Ergebnis.
- Im Betrieb nachschärfen. Nach der Fertigung tragen Sie die Ist-Zeit ein, für das ganze Teil oder je Schritt. Die Faktoren werden in kleinen, begrenzten Schritten nachgeführt, damit ein einzelner Ausreißer nichts verstellt. Größere Abweichungen werden gemeldet und nicht still übernommen.
Eine Genauigkeit in Prozent versprechen wir vorab nicht. Wir messen die Abweichung an Ihren Aufträgen und zeigen sie Ihnen, bevor Sie das erste Angebot damit schreiben.
Was steht nicht in der STEP-Datei?
Eine STEP-Datei beschreibt die Form. Vieles, was die Zeit bestimmt, steht woanders:
- Toleranzen und Passungen. STEP-Dateien kommen oft ohne auswertbare Toleranzen. Das Format AP242 kann sie als semantische PMI tragen, aber nur, wenn sie im Modell angelegt und mit exportiert wurden. Meist stehen sie auf der Zeichnung.
- Oberflächen. Rauheit, Beschichtung und Wärmebehandlung stehen auf der Zeichnung oder im Anfragetext.
- Werkstoff. Fehlt oft oder ist nicht verlässlich hinterlegt. Am Lagerbock macht er den Unterschied zwischen 18,7 und 45,4 Minuten.
- Gewinde. Im CAD oft nur kosmetisch angelegt. In der STEP-Datei kommt dann eine Bohrung im Kernlochdurchmesser an, zum Beispiel Ø5 für M6. Ob dort ein Gewinde hin soll, zeigt erst die Zeichnung.
- Stückzahl und Termin. Stehen in der Anfrage, nicht im Modell.
- Spannmittel und Werkzeughalter. Der Quoter prüft den Fräser, nicht Halter und Spannmittel. Das bleibt bei Ihrer Arbeitsvorbereitung.
Für diese Angaben braucht es die Zeichnung oder eine Rückfrage beim Kunden. Der Quoter fragt sie je Bohrung ab, statt sie anzunehmen: Gewinde ja oder nein, Toleranz frei, eng oder Passung. Jede Antwort rechnet er sofort neu. Schleifen, Erodieren und Härten rechnet er nicht. Solche Verfahren führen Sie als eigene Posten mit Zeit und Kosten.
Wer entscheidet über den Preis?
Ihr Betrieb. Aus der Zeit wird erst mit Ihren Zahlen ein Preisvorschlag: Zeit je Maschine mal Stundensatz, Material aus dem Rohteilgewicht, Rüsten, Einfahren und Programmieren auf das Los verteilt, darauf Ihr Aufschlag. Den Preis setzen Sie, jeder Vorschlag lässt sich überschreiben. Gesendet wird nichts automatisch.
Wie das als Produkt aussieht, mit Modellansicht, Herleitung je Posten und Losstaffel, zeigt der Quoter für die Fertigung. Den Lagerbock allein finden Sie auf der Seite Frästeile kalkulieren.
Schicken Sie uns eine STEP-Datei aus Ihrem Alltag. Wir zeigen, was der Quoter daraus erkennt, welche Fragen offen bleiben und welche Zeitspanne herauskommt.
Häufige Fragen
Kann man aus einer STEP-Datei automatisch die Fertigungszeit berechnen?
Ja, für alles, was in der Geometrie steckt: Abmessungen, Rohteil, Bohrungen, Taschen, Aufspannungen und daraus die Zeit je Maschine. Werkstoff, Toleranzen, Gewinde und Oberflächen stehen meist nicht verlässlich in der Datei. Sie werden abgefragt, bis dahin ist das Ergebnis eine Spanne.
Welche STEP-Version brauchen wir?
Für die Geometrie genügen die üblichen Exporte als AP203 oder AP214. AP242 kann zusätzlich Toleranzen als PMI enthalten. Ob Ihre typischen Dateien passen, prüfen wir vorab an echten Beispielen.
Rechnet eine KI die Fertigungszeit?
Nein. Die Zeit kommt aus festen Regeln mit den Werten Ihres Betriebs: gleiches Teil, gleiche Angaben, gleiches Ergebnis. Jeder Posten zeigt Formel und eingesetzte Werte.
Wie genau ist die berechnete Zeit?
Das hängt von Ihren Stammdaten und von der Kalibrierung ab. Wir nennen vorab keine Prozentzahl, sondern messen die Abweichung an 10 bis 15 Ihrer abgeschlossenen Aufträge, bevor Sie das erste Angebot damit schreiben.
Was ist mit Teilen ohne 3D-Datei?
Drehteile können Sie über ihre Absätze als Maße eingeben. Für Frästeile braucht der Quoter das 3D-Modell. Flachteile liest er auch als DXF mit Angabe der Dicke.
Matthis Kroh ist Gründer von Coreventa in Hamburg. Coreventa entwickelt den Quoter für Handels- und Fertigungsbetriebe. Mehr über Coreventa